

ในการผลิตที่มีความแม่นยำรายงานการตรวจสอบ CMMคือสูติบัตรขั้นสุดท้ายของส่วนประกอบเครื่องจักร สำหรับหัวหน้าฝ่ายจัดซื้อหรือวิศวกรโครงการที่เครื่องจักรเซียะเหมิน Dazao, รับ 5 หน้าOQC (การควบคุมคุณภาพขาออก)รายงานสามารถล้นหลามได้ ผู้มีส่วนได้ส่วนเสียส่วนใหญ่ข้ามไปที่เครื่องหมายถูกสุดท้ายผ่านหรือไม่ผ่าน อย่างไรก็ตาม การอาศัยสถานะสุดท้ายเพียงอย่างเดียวถือเป็นกลยุทธ์ที่มีความเสี่ยงสูง-โดยไม่สนใจความสมบูรณ์ของกลไกพื้นฐานของแบตช์
การทำความเข้าใจตรรกะเบื้องหลังข้อมูลเครื่องวัดพิกัด (CMM) ช่วยให้คุณสามารถคาดการณ์ปัญหาการประกอบก่อนที่ชิ้นส่วนจะเข้าสู่สายการผลิต คู่มือนี้ใช้ข้อมูลจริงจากรายงานการตรวจสอบ Dazao Machinery Middle Plate-1 เพื่อแยกแยะพารามิเตอร์ทางเทคนิคและระบุความเสี่ยงที่ซ่อนอยู่
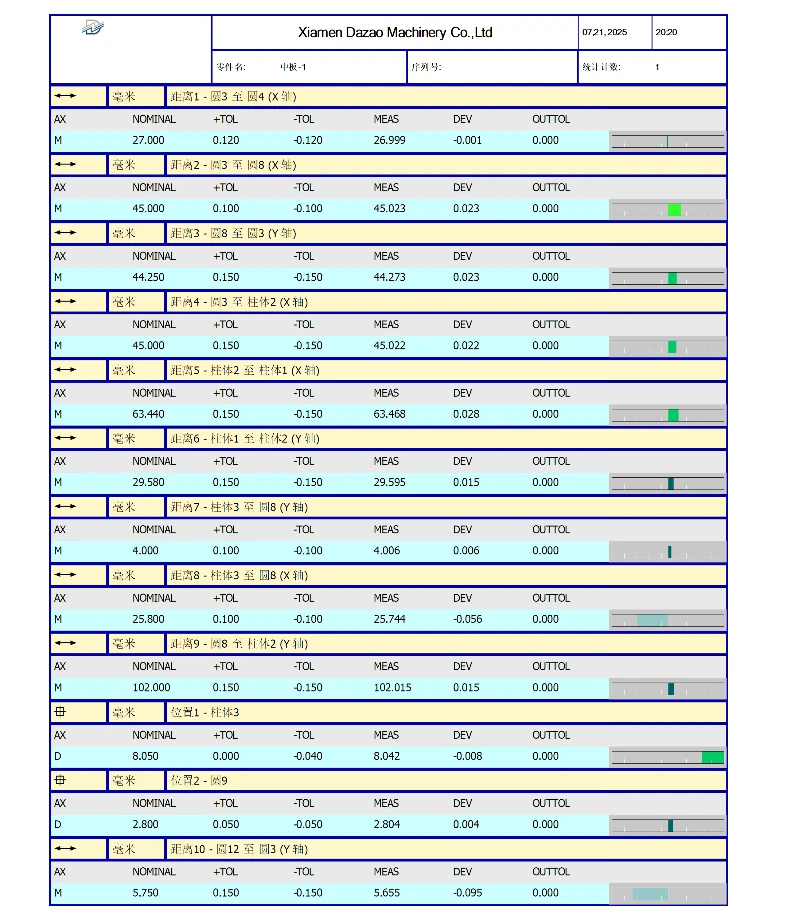
พารามิเตอร์ข้อมูล CMM อธิบายการวัดที่กำหนดและการเบี่ยงเบน
มีมาตรฐานเอกสารการประกันคุณภาพเค้าโครงเริ่มต้นด้วยมิติเชิงเส้น ในรายงาน Dazao สำหรับ Middle Plate-1 ส่วนหัวจะแสดงข้อมูลการติดตามที่สำคัญ: ชื่อชิ้นส่วน วันที่ (07.21.2025) และจำนวนรายการ
คณิตศาสตร์ของการเบี่ยงเบน
รายงานแบ่งการวัดออกเป็นสี่คอลัมน์หลัก:
· ระบุ:มิติ CAD ทางทฤษฎีที่กำหนดโดยทีมวิศวกร
· MEAS (การวัด):ค่าจริงที่โพรบ CMM จับได้
· DEV (ส่วนเบี่ยงเบน):เดลต้าระหว่าง MEAS และ NOMINAL
· TOL (พิกัดความเผื่อ):ช่วงที่อนุญาต (+/-)
การวิเคราะห์กรณีศึกษา: ระยะทาง 8 (แกน X-)
ดูรูปที่ 1 ของรายงาน Dazao:
· ระบุ:25.800 มม
· มาตรการ:25.744 มม
· การพัฒนา:-0.056 มม
· โทร:±0.100 มม
แม้ว่าส่วนนี้จะอยู่ใน-ความอดทน แต่ส่วนเบี่ยงเบนเชิงลบ (-0.056)บ่งบอกว่าชิ้นส่วนมีขนาดเล็กกว่า-เล็กน้อย สำหรับวิศวกร การเบี่ยงเบนเชิงลบจากคุณสมบัติต่างๆ มักจะบ่งบอกถึงการสึกหรอของเครื่องมือหรือการดึงวัสดุออกมากเกินไปในระหว่างการผ่านการเก็บผิวละเอียด ค่าเบี่ยงเบนเชิงบวกที่สอดคล้องกันอาจบ่งบอกถึงความจำเป็นในการปรับออฟเซ็ตเครื่องมือในเครื่องจักรกลซีเอ็นซีกระบวนการ.
การวัดขนาดทางเรขาคณิตและค่าความคลาดเคลื่อนสีแดงในรายงาน OQC
มิติเชิงเส้นเป็นเพียงครึ่งหนึ่งของเรื่องราวเท่านั้นฟีเจอร์คอนโทรลเฟรม (FCF)กำหนดรูปร่าง การวางแนว และตำแหน่งของคุณลักษณะ นี่คือสาเหตุที่ความล้มเหลวในการประกอบส่วนใหญ่เกิดขึ้น
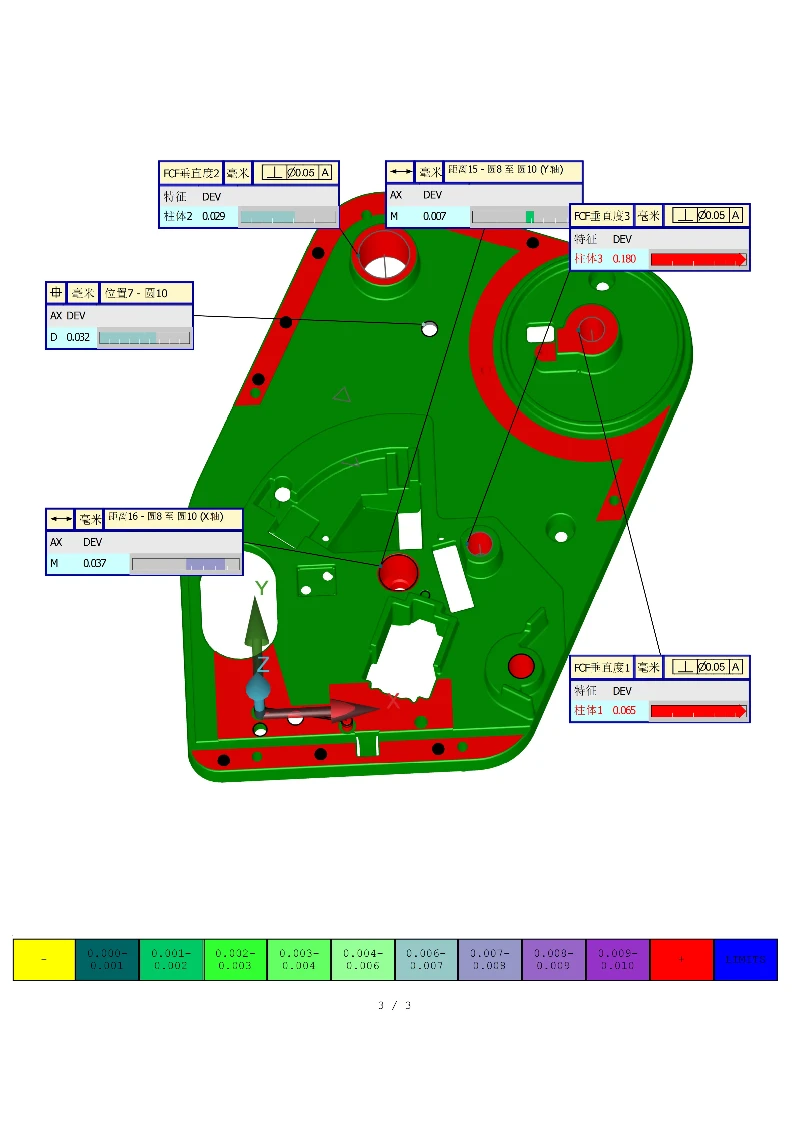
ข้อผิดพลาดในแนวตั้งฉากและการวิเคราะห์สาเหตุที่แท้จริง
สังเกตเส้นตั้งฉาก FCF 3 (โพสต์ 3)ในรายงาน:
· ระบุ: 0.000
· โทร:0.050 มม
· การพัฒนา:0.180 มม
ซอฟต์แวร์ CMM สร้างความยาวนานลูกศรสีแดงในแถบสถานะ ค่าเบี่ยงเบน 0.180 มม. เทียบกับขีดจำกัด 0.050 มม. ถือเป็นค่าผิดปกติอย่างมาก ที่ Dazao การเพิ่มขึ้นดังกล่าวชี้ไปที่ปัญหาการผลิตเฉพาะ:
1.ความไม่มั่นคงในการทำงาน:ชิ้นส่วนเคลื่อนที่ระหว่างการกัด
2.ความแข็งแกร่งของเครื่องมือ:การโก่งตัวของดอกเอ็นมิลล์ที่ด้านบนของเสา
3.การขยายตัวทางความร้อน:วัสดุไม่ได้ถูกทำให้เป็นมาตรฐานระหว่างการกัดหยาบและการเก็บผิวละเอียด
Dazao นำเสนอจุดข้อมูลดิบอย่างโปร่งใส การแสดงสถานะสีแดงช่วยให้สามารถอภิปราย DFM ร่วมกัน แทนที่จะซ่อนความไม่เสถียรของกระบวนการ
แผนที่ความร้อน 3 มิติสำหรับคาดการณ์ปัญหาการประกอบชิ้นส่วนและปัญหาเรื่องความพอดี
ทันสมัยรายงานการตรวจสอบ CMMรวมถึงการแสดงกราฟิก 3 มิติ สิ่งเหล่านี้เป็นเครื่องมือวินิจฉัยเชิงพื้นที่

เหตุใดชิ้นส่วนจึงผ่านข้อมูลแต่ประกอบไม่สำเร็จ
ส่วนหนึ่งอาจแสดงเป็นสีเขียว 95% ในตารางข้อมูลแต่ยังคงไม่สามารถใส่ลงในส่วนประกอบการผสมพันธุ์ได้ แผนที่ความร้อนแบบ 3 มิติช่วยไขปริศนานี้
เอฟเฟกต์ขอบ:
สังเกตโซนสีแดงกระจุกตัวอยู่ที่ขอบแผ่นกลาง หากโซนสีแดงเหล่านั้นตรงกับกพื้นผิวการผสมพันธุ์คุณจะต้องเผชิญกับการรบกวนระหว่างการประกอบ แม้ว่ามิติเฉลี่ยจะอยู่ภายในพิกัดความเผื่อ แต่ค่าเบี่ยงเบนสูงสุดที่ขอบสามารถป้องกันไม่ให้พอดีได้ ทีม QC ของ Dazao ใช้การกระจายสีเหล่านี้เพื่อคาดการณ์-ถึง-โซนที่พอดี และดำเนินการส่งแสงรอง-เพื่อให้แน่ใจว่ามีความเข้ากันได้ในการทำงาน
ความทนทานต่อโบนัสและสภาพวัสดุสูงสุด ความเสี่ยง MMC

ความอดทนโบนัสหมายถึงสภาพวัสดุสูงสุด (MMC). หากมีการตัดเฉือนรูที่มีขนาดใหญ่กว่าขีดจำกัดขั้นต่ำ พื้นที่เพิ่มเติมจะทำให้เกิดข้อผิดพลาดในตำแหน่งมากขึ้นโดยไม่กระทบต่อฟังก์ชันการทำงาน
มาตรฐานดาเซา:
ควรใช้ความอดทนโบนัสอย่างระมัดระวังกด-พอดีส่วนประกอบ หากการออกแบบของคุณอาศัยการรบกวนที่แน่นพอดีสำหรับตลับลูกปืน การยอมรับโบนัสบนรูที่มีขนาดใหญ่เกินไปอยู่แล้วจะส่งผลให้ตลับลูกปืนหลวม เราแจ้งว่ามีการนำ Bonus Tolerance ไปใช้อย่างไร เพื่อให้ทีมประกอบของคุณเตรียมพร้อม
|
พารามิเตอร์การวัด |
เครื่องหมาย |
ผลกระทบต่อการชุมนุม |
ตัวชี้วัดความเสี่ยงสูง- |
|
ตำแหน่ง |
⊕ |
การจัดตำแหน่งรูสำหรับสลักเกลียว |
ส่วนเบี่ยงเบน> 50% ของความอดทน |
|
ความตั้งฉาก |
⊥ |
การจัดตำแหน่งโพสต์ในแนวตั้ง |
แถบความคืบหน้าสีแดงในรายงาน |
|
ความเรียบ |
▱ |
การปิดผนึกพื้นผิว |
รูปแบบแผนที่ความร้อน 3 มิติแบบหยัก |
|
ความอดทนโบนัส |
M |
ต้นทุน-ความยืดหยุ่นในการประหยัด |
การใช้งานบนสื่อเชิงวิพากษ์วิจารณ์-เหมาะสม |
กรณีศึกษาของ Dazao เหตุใดความหนาแน่นของการสุ่มตัวอย่างแบบจุดจึงมีความสำคัญใน QA
ก้าวสำคัญในวิวัฒนาการของ Dazao เกี่ยวข้องกับชุดส่วนประกอบหุ่นยนต์ที่มีรายงาน Green CMM แต่ถูกปฏิเสธ หัววัด CMM ใช้ต่ำความหนาแน่นของการสุ่มตัวอย่างโดยเอาเพียง 4 จุดในการวัดรูขนาดใหญ่ มันพลาดพื้นผิวที่บอบบางความคลื่นที่เกิดจากแบริ่งแกนหมุนที่สึกหรอ

ตามนั้นครับIATF16949-ขับเคลื่อนการดำเนินการแก้ไข Dazao ได้อัปเดตโปรโตคอลการตรวจสอบ ขณะนี้เราใช้การสุ่มตัวอย่างแบบจุดเมฆความหนาแน่นสูง-สำหรับการเจาะที่สำคัญ เราจัดทำรายงานที่มี 200 คะแนนซึ่งแสดงถึงการเบี่ยงเบนเล็กน้อย แทนที่จะเป็นรายงาน 4 จุดที่ซ่อนข้อบกพร่องในการผลิต
คำแนะนำเชิงกลยุทธ์สำหรับทีมจัดซื้อจัดจ้างและ QA
เมื่อทบทวนกอ่านรายงาน OQCจาก Dazao หรือซัพพลายเออร์ระดับ 1 ให้ทำตามขั้นตอนเหล่านี้:
1.วิเคราะห์แนวโน้ม:หากขนาดมีแนวโน้มไปทางขีดจำกัดติดลบ เครื่องมือก็มีแนวโน้มที่จะใกล้หมดอายุการใช้งานแล้ว
2.ตรวจสอบโซนสีแดง:ขอแผนการแก้ไข. หากมีข้อผิดพลาดในแนวตั้งฉาก มีการจัดตำแหน่งฟิกซ์เจอร์ใหม่-หรือไม่
3.ตรวจสอบความรับผิดชอบ:รายงานของ Dazao ทุกฉบับมีการประทับเวลา-และตรวจสอบโดยหัวหน้าที่เป็นมนุษย์ เพื่อให้มั่นใจถึงเส้นทางเอกสารการรับประกันคุณภาพที่ชัดเจน
Dazao Machinery มอบความเชื่อมั่นที่ขับเคลื่อนด้วยข้อมูล-ว่าชิ้นส่วนต่างๆ จะปฏิบัติงานในภาคสนามได้ ความโปร่งใสในการรายงานเป็นรากฐานของความร่วมมือของเราในภาคการบินและอวกาศและการแพทย์

คำถามที่พบบ่อย: คำถามเกี่ยวกับรายงาน CMM และ OQC
01.รายงาน CMM และรายงาน OQC มาตรฐานแตกต่างกันอย่างไร
02.เหตุใดรายงานของฉันจึงแสดงสถานะสีแดงหากชิ้นส่วนทำงานได้
03.Dazao สามารถให้บริการตรวจสอบ CMM 100% สำหรับทุกชิ้นส่วนได้หรือไม่?
04.ฉันจะตีความคอลัมน์ OUTTOL ได้อย่างไร
05.อุณหภูมิส่งผลต่อข้อมูลรายงาน CMM หรือไม่?
06.ฉันควรทำอย่างไรหากเห็นมูลค่าโบนัสในรายงานของฉัน?


