

การตัดเฉือนไมโครซีเอ็นซีนั้นควบคุมโดยกลไกการสัมผัสและไดนามิกของการไถมากกว่าการกำจัดแรงเฉือนด้วยกล้องจุลทรรศน์ เมื่อเส้นผ่านศูนย์กลางของเครื่องมือลดลงต่ำกว่า 1.0 มม. รัศมีคมตัดจะแข่งขันกับความหนาของเศษโดยตรง ทำให้เกิดการโก่งตัวของความยืดหยุ่นอย่างรุนแรงและการขัดเงาของวัสดุ การสร้างคุณลักษณะที่สอดคล้องกันภายในพิกัดความเผื่อ ±0.002 มม. ต้องการความเบี่ยงเบนของตัวบ่งชี้ทั้งหมดต่ำกว่า 1 ไมครอน การตั้งโปรแกรมโหลดชิปขั้นต่ำเชิงรุกเพื่อหลีกเลี่ยงการแข็งตัวของความเครียด การประมวลผลโพสต์เมกะโซนิกแบบไม่ทำลาย-หลัก- และสมดุลความร้อนของห้องปลอดเชื้อที่เข้มงวดในระหว่างมาตรวิทยาเชิงแสง
คู่มือวิศวกรรมการตัดเฉือน CNC ระดับไมโคร: ความคลาดเคลื่อนต่ำกว่า-มิลลิเมตร การกำจัดเสี้ยน และมาตรวิทยาเชิงแสง
การปรับขนาดส่วนประกอบทางวิศวกรรมให้เหลือสเปกตรัมย่อย-มิลลิเมตรจะทำให้เกิดอุปสรรคทางกายภาพที่ทำให้สมมติฐานด้านการผลิตมาตรฐานเป็นโมฆะ ผู้ซื้อในอุตสาหกรรมกำลังมองหาความน่าเชื่อถือบริการเครื่องจักรกลขนาดเล็กบ่อยครั้งถือว่าการผลิตที่มีขนาดต่ำกว่า-มิลลิเมตรเหมือนกับการกัดแบบธรรมดาที่ใช้หัวกัดขนาดเล็ก ที่ Dazao ประวัติการผลิตของเราในด้านยานยนต์ เซมิคอนดักเตอร์ การแพทย์ และการบินและอวกาศ พิสูจน์ให้เห็นว่ารูปทรงขนาดจิ๋วทำงานภายใต้ฟิสิกส์การตัดที่ได้รับการเปลี่ยนแปลงโดยสิ้นเชิง
กำลังดำเนินการเครื่องจักรกลซีเอ็นซีขนาดเล็กต้องการกรอบทางวิศวกรรมที่แบบจำลองแรงเฉือนแบบเดิมทำให้เกิดการเปลี่ยนรูปแบบยืดหยุ่น การไถพื้นผิว และการโก่งตัวระดับไมโคร{0}}อย่างรุนแรง ไม่ว่าทีมของคุณจะระบุช่องไมโคร-ของเหลว ขายึดเซ็นเซอร์ออปติก หรือการเชื่อมต่อทางกลขนาดเล็ก เพื่อให้ได้ผลลัพธ์ที่แน่นหนาความคลาดเคลื่อนของเครื่องจักรขนาดเล็กต้องมีการควบคุมอย่างเข้มงวดเกี่ยวกับไดนามิกของสปินเดิล ขอบเขตเกรน และการดริฟท์มาตรวิทยา เมื่อจัดซื้อบริการเครื่องจักรกลซีเอ็นซีแบบกำหนดเองที่มีความแม่นยำสูง-สำหรับส่วนประกอบที่มีขนาดต่ำกว่า-มิลลิเมตร ทีมจัดหาจะต้องพิจารณาให้ไกลกว่าความเร็วของสปินเดิลที่ระบุ และประเมินความเสถียรแบบไดนามิกที่เกิดขึ้นจริง
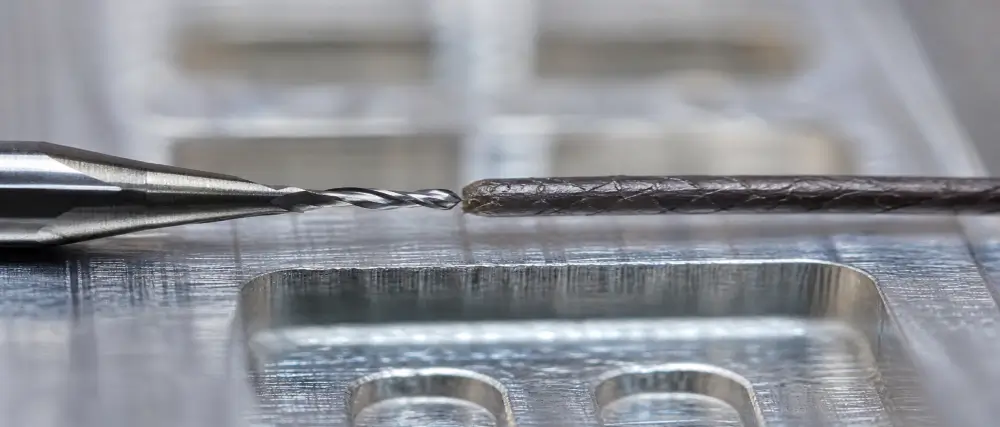
ฟิสิกส์ของเครื่องจักรขนาดเล็ก: การเปลี่ยนจากกลศาสตร์แรงเฉือนเป็นการไถแบบอีลาสโตพลาสติก
การตัดเฉือน CNC แบบทั่วไปอาศัยสมมติฐานที่ว่าคมตัดมีความคมอย่างไม่จำกัดเมื่อเทียบกับโหลดเศษที่ตั้งโปรแกรมไว้ ในการกัดด้วยตาเปล่า ความหนาของเศษเมื่อไม่ได้เจียระไน 0.1 มม. จะทำให้รัศมีเหลาคมตัด 0.005 มม. แคบลง เฉือนวัสดุได้อย่างคาดเดาได้ตามแนวระนาบเฉือนหลัก โดยปล่อยความร้อนประมาณ 80 เปอร์เซ็นต์ของการตัดเข้าสู่ชิปที่อพยพโดยตรง ไม่ว่าจะผลิตเพลากลางผ่านการกลึง CNC ที่มีความแม่นยำสูงพิเศษ-หรือการตัดโพรงลึก อัตราเฉือนขนาดมหภาคนี้ถือเป็นจริง
ในความแม่นยำกระบวนการกัดไมโครความสมดุลทางกายภาพนี้จะกลับกัน ดอกเอ็นมิลล์โซลิด{1}}คาร์ไบด์ที่มีเส้นผ่านศูนย์กลางภายนอก 0.100 มม. มีรัศมีคมตัดระหว่าง 0.001 มม. ถึง 0.003 มม. เนื่องจากข้อจำกัดทางกายภาพในการเจียร เมื่ออัตราการป้อน CNC ทำให้เศษมีความหนาน้อยกว่าการเหลาคมตัด เครื่องมือจะไม่สามารถตัดชิ้นงานได้อย่างหมดจด คมตัดจะถู ขัดเงา และไล่โลหะออกไปอย่างยืดหยุ่น
ขอบเขตความหนาของเศษขั้นต่ำและการกู้คืนวัสดุที่ยืดหยุ่น
เมื่อความหนาของเศษต่ำกว่าเกณฑ์ความหนาของเศษขั้นต่ำ การตัดจะเปลี่ยนเป็นการไถแบบพลาสติก วัสดุชิ้นงานมีการเสียรูปจากการอัดสูงใต้ปลายเครื่องมือ เมื่อร่องฟันผ่านไป วัสดุพิมพ์ที่ถูกบีบอัดจะสปริงกลับอย่างยืดหยุ่น 0.0005 มม. ถึง 0.0015 มม. สปริงนี้-จะเสียดสีกับด้านข้างของเครื่องมืออย่างต่อเนื่อง เพื่อเร่งการสึกหรอจากการเสียดสี นอกจากนี้ เนื่องจากปริมาณเศษเล็กน้อยจะก่อตัวขึ้นระหว่างการถูผ่าน พลังงานความร้อนจึงไม่สามารถออกโดยการคายเศษได้ ความร้อนจากการเสียดสีมากกว่า 70 เปอร์เซ็นต์นำเข้าสู่เครื่องตัดขนาดเล็กและโซนชิ้นส่วนเฉพาะที่ ทำให้เกิดการขยายตัวเนื่องจากความร้อนซึ่งเปลี่ยนขนาดระหว่างการตัด-
ความหลากหลายของขอบเขตเกรนและความผันผวนของแรงไดนามิก
ในการตัดเฉือนระดับมาโคร โลหะผสมทางวิศวกรรมจะทำหน้าที่เป็นโครงสร้างไอโซโทรปิกที่สม่ำเสมอ ในส่วนประกอบขนาดเล็กที่มีความหนาของผนัง 0.050 มม. ทางเดินตัดจะตัดผ่านเม็ดผลึกแต่ละเส้นที่มีขนาดเส้นผ่านศูนย์กลาง 0.010 มม. ถึง 0.040 มม. คมตัดเผชิญกับการเปลี่ยนแปลงอย่างกะทันหันของความต้านทานแรงเฉือน ขณะตัดผ่านจากด้านในของเกรนไปยังขอบเขตเกรนมุมสูง- รูปแบบทางผลึกศาสตร์นี้ทำให้เกิดการโก่งตัวของฮาร์โมนิคความถี่สูง-ต่อด้ามหัวกัด เปลี่ยนการสั่นเล็กน้อยของเครื่องมือให้กลายเป็นรูปแบบมิติทั่วทั้งชิ้นงานที่เสร็จแล้ว
คุณลักษณะอัตราส่วนภาพ การโก่งตัวของโครงสร้าง และเกณฑ์อัตราการป้อนวิกฤต
ความสามารถในการผลิตที่ต่ำกว่า-มิลลิเมตรนั้นขึ้นอยู่กับขอบเขตอัตราส่วนภาพและพฤติกรรมการโก่งตัวของเครื่องมืออย่างเคร่งครัด เมื่อตัดเฉือนช่องขนาดเล็ก ช่องลึก หรือโครงโครงสร้างอิสระ การโก่งตัวของเครื่องมือจะปรับขนาดตามกำลังที่ 3 ของความยาวยื่นของเครื่องมือ และจะแปรผกผันกับกำลังที่สี่ของเส้นผ่านศูนย์กลางแกนเครื่องมือ การเพิ่มระยะยื่นของเครื่องมือเป็นสองเท่าของคัตเตอร์ขนาด 0.20 มม. จะช่วยลดความแข็งแกร่งทางกลลงถึงแปดเท่า ส่งผลให้การโก่งตัวของเครื่องมือกลายเป็นแหล่งกำเนิดการเบี่ยงเบนของมิติที่ใหญ่ที่สุดเพียงแหล่งเดียวในระหว่าง การกัดซีเอ็นซีที่มีความแม่นยำหลาย-แกนรอบ
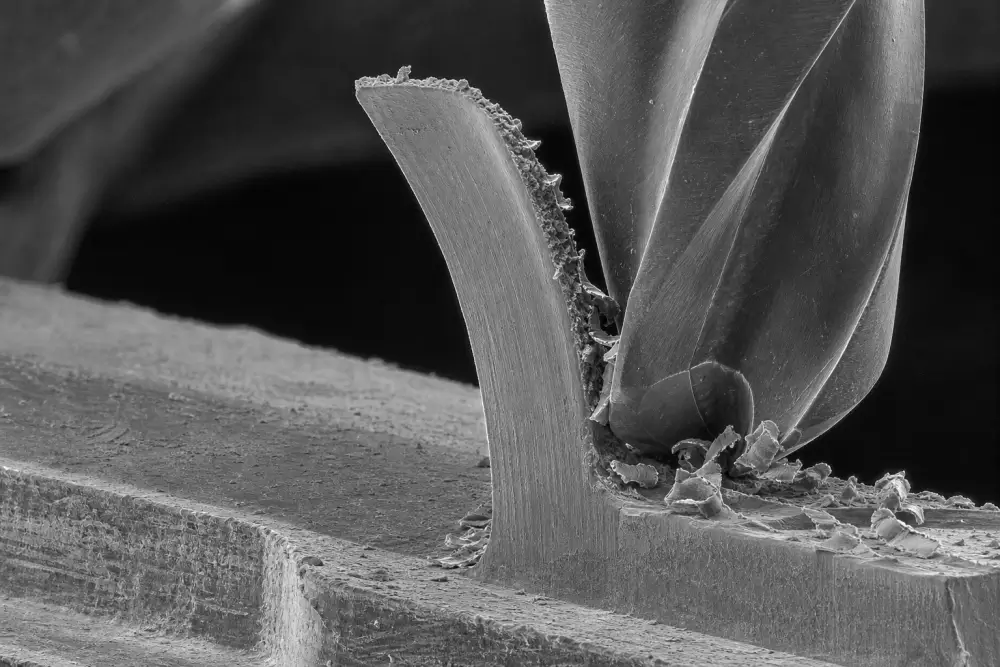
ความขัดแย้งของอัตราการป้อน: เหตุใดชิปที่อนุรักษ์นิยมมากเกินไปจึงโหลดเครื่องมือ Snap Micro
ข้อผิดพลาดที่พบบ่อยซึ่งเกิดขึ้นโดยโปรแกรมเมอร์รุ่นเยาว์และผู้จัดการฝ่ายจัดหาเกี่ยวข้องกับการลดอัตราป้อนต่อฟันให้เป็นค่าอนุรักษ์นิยมพิเศษ- เช่น 0.0002 มม. ต่อฟัน เพื่อพยายามปกป้องเครื่องตัดที่เปราะบาง
การทดสอบพื้นโรงงาน-ที่ Dazao แสดงให้เห็นว่าการป้อนแสงพิเศษ- ช่วยเร่งการแตกหักของเครื่องมือขนาดเล็ก เมื่ออัตราป้อนต่อฟันลดลงต่ำกว่าความหนาของเศษขั้นต่ำ:
· ร่องเครื่องมือเลื่อนไปตามพื้นผิวชิ้นงานโดยไม่ต้องตัดเศษที่สะอาด
· ความเครียดที่พื้นผิวของวัสดุ-แข็งตัวขึ้นผ่านการขัดเงาเชิงกล ซึ่งช่วยเพิ่มความแข็งแรงของผลผลิตในท้องถิ่นได้สูงสุดถึง 45 เปอร์เซ็นต์ในเหล็กกล้าไร้สนิมและไทเทเนียม
· ในขณะที่แกนเครื่องจักรยังคงทำการประมาณค่าไปข้างหน้า ความต้านทานการตัดด้านข้างจะสะสมจนกว่าเครื่องมือจะกัดเข้าไปในชิ้นงาน-ที่แข็งตัว
· การกระแทกอย่างกะทันหันเกินกำลังการแตกร้าวตามขวางของแกนคาร์ไบด์ขนาดต่ำกว่า{0}}ไมครอน ส่งผลให้ด้ามเครื่องมือหักทันที
เพื่อรักษาอายุการใช้งานของเครื่องมือและความแม่นยำของขนาด ทางเดินของการตัดเฉือนจะต้องรักษาภาระของเศษให้เกินขอบเขตความหนาของเศษขั้นต่ำอย่างปลอดภัย ซึ่งกำหนดไว้ที่ 15 ถึง 30 เปอร์เซ็นต์ของรัศมีคมตัดที่มีประสิทธิภาพ ขณะเดียวกันก็จัดการแรงโก่งตัวแบบไดนามิก
ข้อจำกัดรัศมีมุมภายในและ-ขอบเขตเรขาคณิตผนังบาง
ดอกเอ็นมิลล์ไมโครไม่สามารถสร้าง-มุมแหลมภายในรัศมีเป็นศูนย์ได้ แบบวิศวกรรมที่กำหนดให้มีรัศมีมุมภายใน 0.025 มม. ต้องใช้คัตเตอร์ที่มีเส้นผ่านศูนย์กลาง 0.050 มม. ที่ความลึกของร่อง 0.500 มม. หัวกัดจะทำงานที่อัตราส่วนเส้นผ่านศูนย์กลาง 10 ต่อ 1 ความยาว-ถึง- ซึ่งการโก่งตัวอย่างรุนแรงจะทำลายความคลาดเคลื่อนของขนาด โปรโตคอล Dazao DFM แนะนำให้วิศวกรออกแบบระบุรัศมีมุมภายในให้ใหญ่กว่ารัศมีเครื่องมือที่กำหนดอย่างน้อย 15 เปอร์เซ็นต์ เพื่อป้องกันไม่ให้มุมสั่น
เมื่อออกแบบซี่โครงแบบบาง ซี่โครงที่มีขนาดเล็กกว่า-มิลลิเมตรที่ไม่ได้รับการสนับสนุนจะพบกับเสียงฮาร์มอนิกที่เทียบเท่ากับการมองเห็นด้วยตาเปล่าไดนามิกของเครื่องจักร CNC แบบผนังบาง-ที่ความถี่ขยาย นักออกแบบควรสร้างขอบเขตไมโครริบที่ปลอดภัยโดย-พารามิเตอร์การอ้างอิงโยงในของเราคู่มือการออกแบบ DFM ความหนาของผนัง CNC เฉพาะทาง.
|
ประเภทคุณสมบัติ |
วัสดุชิ้นงาน |
ขีดจำกัดขนาดที่ใช้งานได้จริง |
อัตราส่วนภาพสูงสุด |
ความอดทนในการผลิตมาตรฐาน |
|
ไมโครริบ/ฟิน |
Al6061-T6 / Al7075 |
ความหนา 0.040 มม |
อัตราส่วน 6 ต่อ 1 |
±0.003 มม |
|
ไมโครริบ/ฟิน |
Ti-6Al-4V เกรด 5 |
ความหนา 0.060 มม |
อัตราส่วน 4 ต่อ 1 |
±0.004 มม |
|
ไมโครริบ/ฟิน |
การแพทย์ PEEK ธรรมชาติ |
ความหนา 0.080 มม |
อัตราส่วน 3 ต่อ 1 |
±0.006 มม |
|
ไมโครช่อง |
อัล6061-T6 |
ความกว้าง 0.050 มม |
อัตราส่วน 5 ต่อ 1 |
±0.002 มม |
|
ไมโครช่อง |
สแตนเลส 316L |
ความกว้าง 0.080 มม |
อัตราส่วน 3 ต่อ 1 |
±0.003 มม |
|
ไมโครบอดรู |
ออกซิเจน-ทองแดงอิสระ |
เส้นผ่านศูนย์กลาง 0.050 มม |
อัตราส่วน 8 ต่อ 1 |
±0.003 มม |
|
ไมโครทะลุผ่านรู |
Ti-6Al-4V เกรด 5 |
เส้นผ่านศูนย์กลาง 0.100 มม |
อัตราส่วน 12 ต่อ 1 |
±0.004 มม |
ความแข็งแบบไดนามิกของสปินเดิลและการระงับค่า Runout ของตัวบ่งชี้รวม (TIR)
ในการตัดเฉือนแบบทั่วไป ค่ารันเอาท์ของเครื่องมือแบบไดนามิก 0.005 มม. บนดอกเอ็นมิลล์เส้นผ่านศูนย์กลาง 12.0 มม. คิดเป็นเพียง 0.04 เปอร์เซ็นต์ของขอบเขตของหัวกัด ในการกัดดอกเอ็นมิลระดับไมโคร ค่ารันเอาท์ 0.005 มม. ที่เหมือนกันบนหัวกัดไมโคร 0.100 มม. คิดเป็น 5.0 เปอร์เซ็นต์ของเส้นผ่านศูนย์กลางเครื่องมือทั้งหมด และมักจะเกินภาระงานเศษที่ตั้งโปรแกรมไว้ทั้งหมดต่อฟันตัด
ความไม่สมมาตรรันเอาท์แบบไดนามิก: การบรรทุกเกินพิกัดของฟลุตเดี่ยว-และความเหนื่อยล้าก่อนวัยอันควร
การเบี่ยงเบนหนีศูนย์ของเครื่องมือกัดไมโครที่ไม่สามารถควบคุมได้จะเปลี่ยนเครื่องมือ-ร่องฟันสองอันให้เป็นหัวกัดร่องเดี่ยว-ที่ไม่สมดุล ลองใช้หัวกัดไมโคร-สองฟันขนาด 0.200 มม. ที่ทำงานที่อัตราป้อน 0.0015 มม. ต่อฟัน หากความเบี่ยงเบนหนีศูนย์ของตัวบ่งชี้ไดนามิกทั้งหมดวัดได้ 0.002 มม. ที่ปลายเครื่องมือ:
· ขลุ่ย A รับภาระเศษมากเกินไปที่ 0.0035 มม. ซึ่งทำให้เกิดความเครียดเกินขีดจำกัดทางกล
· ฟลุต B สัมผัสประสบการณ์การมีส่วนร่วมของวัสดุเป็นศูนย์ กวาดผ่านอากาศโดยไม่ต้องเคลียร์วัสดุ
· ผลลัพธ์ของแรงในแนวรัศมีที่ไม่สมมาตรทำให้เกิดความล้าแบบเป็นรอบอย่างรุนแรง ส่งผลให้คุณภาพผิวสำเร็จลดลงจาก Ra 0.2 µm ที่ต้องการไปเป็น Ra 1.2 µm และหักเครื่องมือภายในไม่กี่วินาทีหลังจากเข้าไป

การหดตัวด้วยความร้อน-พอดีเทียบกับตัวจับยึดไฮดรอลิกแบบไมโคร-ที่ 60,000+ RPM
หัวจับคอลเลท ER มาตรฐานไม่เหมาะสมทางกลไกสำหรับการกัดต่ำกว่า- มิลลิเมตร แม้แต่คอลเล็ต ER11 ที่ได้รับการจัดอันดับให้มีมาตรฐานความแม่นยำสูง-ก็ยังมีการเบี่ยงเบนหนีศูนย์สะสมระหว่าง 0.003 มม. ถึง 0.006 มม. เนื่องจากพิกัดความเผื่อของมุมเกลียว ความไม่สมดุลของการยุบตัวของคอลเล็ต และการเสียดสีของน็อตแคลมป์
Dazao สร้างมาตรฐานให้กับระบบจับยึดเครื่องมือที่แม่นยำสองระบบสำหรับการกัดต่ำกว่า- มิลลิเมตร:
1. การหดตัวด้วยความร้อนที่แม่นยำ-ตัวจับยึดแบบพอดี:ด้วยการให้ความร้อนแก่ตัวจับยึดเพื่อให้เจาะเข้ากับด้ามคาร์ไบด์โดยตรง แรงจับยึดจะยังคงมีศูนย์กลางอยู่ที่ 360 องศา การหนีศูนย์รวมที่วัดที่ระยะยื่นของเครื่องมือสามครั้งจะคงค่าได้ต่ำกว่า 0.0010 มม. อย่างสม่ำเสมอ
2. ตัวจับยึดไฮดรอลิกแบบไมโคร-เฉพาะทาง:กระเพาะปัสสาวะไฮดรอลิกภายในมีแรงดันในแนวรัศมีสม่ำเสมอตลอดด้ามเครื่องมือกราวด์ ระบบเหล่านี้จะรองรับฮาร์โมนิกการสั่นด้วยความถี่สูง-ในระหว่างการประมวลผลโลหะผสมการบินและอวกาศที่ยากลำบากและโลหะผสมทางการแพทย์ ขณะเดียวกันก็รักษาค่ารันเอาท์แบบไดนามิกไว้ภายใน 0.0012 มม.
สำหรับแพลตฟอร์มสปินเดิล สปินเดิลลูกปืนเซรามิกไฮบริด-ให้ความแข็งแกร่งของโครงสร้างสูงถึง 60,000 RPM โดยรักษาค่ารันเอาท์ให้ต่ำกว่า 0.0015 มม. สำหรับข้อกำหนดของพื้นผิวกระจก สปินเดิลแบริ่งอากาศแบบแอโรสแตติก-ที่ทำงานด้วยความเร็วสูงสุด 120,000 RPM จะลอยเพลาไปบนฟิล์มอากาศที่มีแรงดัน ซึ่งช่วยลดการเบี่ยงเบนหนีศูนย์แบบไดนามิกทั้งหมดให้ต่ำกว่า 0.0003 มม. การระงับการเบี่ยงเบนหนีศูนย์ของเครื่องมือแบบไดนามิกที่ระดับความเร็วสูงสุดเหล่านี้ต้องใช้จลนศาสตร์ของเครื่องจักรที่เข้มงวดซึ่งพบเฉพาะในสาขาเฉพาะทางเครื่องแมชชีนนิ่งเซ็นเตอร์ CNC 5 แกนพร้อมกันหลาย-แกนติดตั้งมอเตอร์เชิงเส้นตรงแบบขับตรง-และฐานลดแรงสั่นสะเทือนแบบแอคทีฟ
แบบไม่-ติดต่อใน-มาตรวิทยาของเครื่องมือเลเซอร์ในกระบวนการ
หัววัดแบบสัมผัสเชิงกลไม่สามารถตรวจสอบหัวกัดขนาดเล็กได้ การสัมผัสทางกายภาพกับเครื่องมือกระตุ้นการแตกหักของสไตลัสที่มีเส้นผ่านศูนย์กลางต่ำกว่า 0.3 มม. ทันที Dazao ผสานรวมเครื่องตั้งค่าเครื่องมือเลเซอร์แบบลำแสงโฟกัส-โดยตรงภายในตัวเครื่อง โดยใช้เอวลำแสงแสง 0.020 มม. เพื่อประเมิน:
· เส้นผ่านศูนย์กลางการทำงานแบบไดนามิกและความยาวของเครื่องมือที่ RPM ในการทำงาน
· การรันเอาท์แบบไดนามิกที่แท้จริงสำหรับฟันตัดทั้งหมด
· การบิ่นของคมตัดด้วยกล้องจุลทรรศน์ก่อนที่จะสัมผัสชิ้นงานครั้งแรก
|
การวัดความเบี่ยงเบนของตัวบ่งชี้แบบไดนามิกทั้งหมด |
สถานะการทำงานของเครื่องมือ |
ผลกระทบต่อหัวกัดขนาด 0.200 มม. และต่ำกว่า |
|
ต่ำกว่า 0.0005 มม |
สภาพที่เหมาะสมที่สุด |
การตัดฟลุตคู่-ที่สมดุล อายุการใช้งานความล้าสูงสุด |
|
0.0006 มม. ถึง 0.0015 มม |
ยอมรับได้สำหรับเครื่องตัดขนาดใหญ่ |
อายุความล้าของเครื่องมือขนาดเล็กลดลง 30 เปอร์เซ็นต์ |
|
มากกว่า 0.0020 มม |
เกณฑ์ความล้มเหลวที่สำคัญ |
เครื่องมือแตกหักทันที การปฏิเสธของผู้ถือบังคับ |
อัตราส่วน-มุมมอง-สูง การเจาะรูขนาดเล็ก: การบรรจุชิปแบบอุทกพลศาสตร์และการเดินเครื่องมือ
การเจาะรูขนาดเล็กที่มีความลึกระหว่าง 0.050 มม. ถึง 0.500 มม. จะทำให้หัวกัดสัมผัสกับการบรรจุชิปที่รุนแรง ในการเจาะแบบมาโคร ร่องเกลียวจะยกเศษออกจากบริเวณการตัดด้วยแรงเฉือนอย่างต่อเนื่อง ในการกลึงรูขนาดเล็กพื้นที่ร่องตัดขวาง-ของดอกสว่านคาร์ไบด์แข็ง 0.100 มม.- นั้นถูกจำกัดมากจนการสะสมของเศษจะกระตุ้นให้เกิดแรงบิดพุ่งขึ้นทันที ส่งผลให้ดอกสว่านหักภายในเสี้ยววินาที
รอบการเจาะลึกระดับไมโคร-จำเป็นต้องแก้ไขกฎเรขาคณิตมาตรฐานตามที่ระบุไว้ในของเราคู่มือการออกแบบรู CNC ที่ครอบคลุมเพื่อพิจารณาแรงตึงผิวและการสะสมเศษอย่างรวดเร็ว
จลนศาสตร์การเจาะ Peck แบบก้าวหน้าและการชะลอการดึงกลับ
รอบการบรรจุมาตรฐานจะล้มเหลวเมื่อเจาะรูย่อย-มิลลิเมตรด้วยอัตราส่วนความลึก-ถึง-เส้นผ่านศูนย์กลางเกิน 5 ต่อ 1 การอพยพเศษให้สำเร็จต้องใช้รอบการกัดแบบก้าวหน้า:
· คู่มือเบื้องต้น Peck:ระยะการจิกครั้งแรกเป็น 1.0 ถึง 1.5 เท่าของเส้นผ่านศูนย์กลางของสว่าน ทำให้เกิดตัวกั้นทรงกระบอกที่แข็งแกร่งภายในรู
· การสลายตัวของ Peck แบบก้าวหน้า:การจิกครั้งต่อไปจะลดลงเหลือ 0.2 หรือ 0.1 เท่าของเส้นผ่านศูนย์กลางของการเจาะเมื่อความลึกเพิ่มขึ้น เพื่อชดเชยการเสียดสีที่ผนังสะสม
· การกวาดล้างขลุ่ยสมบูรณ์:ดอกสว่านขนาดเล็กจะดึงออกจากรูจนสุดในทุกจังหวะ ช่วยให้ของเหลวกรองขนาดเล็ก-โดยตรงสามารถขจัดเศษที่อัดแน่นออกจากร่องฟันได้
· ควบคุมการชะลอการเข้าใหม่-:การเคลื่อนตัวกลับไปยังความลึกของการตัดก่อนหน้าอย่างรวดเร็วจะทำให้เกิดแรงกระแทกแบบไฮดรอลิกเมื่อของเหลวในการตัดติดอยู่ที่ด้านล่างของรูตัน สว่านจะต้องลดความเร็วลง 0.05 มม. เหนือพื้นตัดก่อนหน้า เพื่อป้องกันไม่ให้แรงดันไฮดรอลิกหักปลายสว่าน
การแทงไมโครไพล็อตด้านล่างแบบเรียบ-เพื่อการควบคุมดริฟท์ตามตำแหน่ง
สว่านขนาดเล็กไม่สามารถ-ตั้งศูนย์กลางตัวเองบนพื้นผิวที่ดิบ-ได้ การโก่งตัวด้านข้างของพื้นผิวแม้เพียง 0.002 มม. ก็ทำให้สว่านหลุดออกจากตำแหน่งจริง และทำให้ข้อกำหนดความคลาดเคลื่อนของตำแหน่งไม่ผ่าน ขั้นตอนการปฏิบัติงานมาตรฐานของ Dazao กำหนดให้ต้องตัดเฉือนช่องนำร่องแบนพิเศษ-โดยใช้ดอกกัดไมโครด้านล่างแบน- ก่อนที่จะเข้าสู่การเจาะ กระเป๋านำร่องนี้มีเส้นผ่านศูนย์กลางใหญ่กว่าสว่าน 0.005 มม. และมีความลึกเท่ากับครึ่งหนึ่งของเส้นผ่านศูนย์กลางของสว่าน สว่านขนาดเล็กจะเข้าสู่แท่นเรียบนี้ในแนวตั้งฉาก โดยรักษาพิกัดความเผื่อของตำแหน่งรูให้อยู่ภายใน ±0.002 มม. ตำแหน่งจริงตลอดการดำเนินการผลิต
-กลไกการเกิดเสี้ยนและความเสียหายระดับไมโคร- การทำความสะอาดชิ้นส่วนฟรี
การเกิดเสี้ยนในการประมวลผลระดับไมโครไม่สามารถแก้ไขได้ด้วยเครื่องมือหักขอบ{0}}แบบแมนนวล สายพานขัด หรือแปรงแบบหมุน เครื่องมือลบคมในมือมนุษย์จะใช้แรงที่มีหน่วยวัดเป็นสิบนิวตัน ซึ่งจะทำให้ผนังเรียบหรือเฉือนขนาดต่ำกว่า{{2}มิลลิเมตร ทำลายขอบมีด และทำลายรูปทรงของชิ้นส่วน มีประสิทธิภาพการควบคุมเสี้ยนของเครื่องจักรขนาดเล็กต้องได้รับการออกแบบทางวิศวกรรมโดยตรงในวงจรการตัดเฉือนและหลังการประมวลผลทางเคมี-

การปราบปรามเสี้ยนแบบจลนศาสตร์: ม้วน-รอบเส้นทางการกัดแบบปีน
ครีบขนาดเล็กก่อตัวเป็นครีบปัวซองและครีบทางออกแบบโรลโอเวอร์ ครีบปัวซองจะพัฒนาไปตามด้านข้างของช่องในขณะที่เครื่องมือบีบอัดวัสดุจากด้านข้าง ส่งผลให้โลหะที่เปลี่ยนรูปแบบพลาสติกไปอยู่ที่ขอบ เศษขรุขระขณะพลิกคว่ำเกิดขึ้นเมื่อหัวกัดขนาดเล็กหลุดออกจากขอบ เนื่องจากผนังที่เหลือที่ไม่ได้รับการสนับสนุนบางลงต่ำกว่าความหนาของเศษ วัสดุจึงโค้งงอออกจากเส้นทางของเครื่องตัดแทนที่จะตัดเฉือนอย่างหมดจด
เพื่อลดเสี้ยนทางออก การเขียนโปรแกรม Dazao CAM จะใช้การกัดแบบปีนโดยเฉพาะ รวมกับการหมุน-รอบๆ ทางเดินของเครื่องมือที่ออกจากพื้นผิวตามแนวส่วนโค้ง ทางเดินเครื่องมือนี้จะรักษาการรองรับแรงอัดอย่างต่อเนื่องบนขอบเขตชิ้นงาน โดยลดความสูงของครีบจาก 0.030 มม. ลงเหลือน้อยกว่า 0.002 มม. สำหรับคุณสมบัติ-ขนาดย่อยวิกฤต-ระดับมิลลิเมตรที่ต้องมีเงื่อนไขเสี้ยนเป็นศูนย์สัมบูรณ์-โดยเคร่งครัด การขจัดเสี้ยนปัวซองไมโคร-ที่ตกค้างโดยไม่กัดกร่อนขอบฐานโซลูชั่นการตกแต่งพื้นผิวที่มีความแม่นยำเฉพาะทางเช่นการขัดเงาด้วยไฟฟ้าแบบควบคุมและการปรับให้เรียบด้วยสารเคมีแบบกำหนดเป้าหมาย
อันตรายจากการทำความสะอาดอัลตราโซนิก: การเกิดโพรงอากาศแบบเมกะโซนิคและการกักขังของเส้นเลือดฝอย
การทำความสะอาดส่วนประกอบขนาดเล็กทำให้เกิดความเสี่ยงในการผลิตที่รุนแรงและไม่มีเอกสารบันทึกไว้ เมื่อชิ้นส่วนเครื่องจักรขนาดเล็ก-ที่มีผนังบางกว่า 0.080 มม. เข้าไปในถังทำความสะอาดอัลตราโซนิกอุตสาหกรรม โพรงอากาศอัลตราโซนิกมาตรฐาน 28 kHz หรือ 40 kHz จะสร้างไอพ่นขนาดเล็ก-เฉพาะจุดที่มีแรงดันกระแทกเกิน 50 MPa พัลส์แรงดันเฉพาะที่เหล่านี้โค้งงอ ความล้า และเฉือนซี่โครงขนาดเล็กที่ละเอียดอ่อนออกจากวัสดุพิมพ์
นอกจากนี้ แรงตึงผิวของของเหลวยังทำหน้าที่เป็นอุปสรรคทางกายภาพในคุณสมบัติระดับจุลภาค ในรูตันที่มีขนาดเล็กกว่าเส้นผ่านศูนย์กลาง 0.200 มม. แรงตึงผิวของน้ำทำความสะอาดมาตรฐานหรือตัวทำละลายที่เป็นน้ำจะป้องกันไม่ให้ของเหลวซึมเข้าไปในโพรง น้ำมันตัดกลึงและเศษขนาดเล็กที่ติดอยู่จะยังคงปิดผนึกอยู่ภายในรูโดยการกระทำของเส้นเลือดฝอย เมื่อเวลาผ่านไป สารหล่อเย็นที่ติดอยู่จะทำให้เกิดการกัดกร่อนระดับจุลภาคของกัลวานิก- ป้องกันไม่ให้สารก่อปฏิกิริยาทางเคมีเคลือบโพรง และทำให้ระบบมาตรวิทยาเชิงแสงปิดบังระหว่างการตรวจสอบขั้นสุดท้าย
Dazao แก้ไขปัญหานี้ผ่านโปรโตคอลการประมวลผลโพสต์ที่มีโครงสร้าง-:
· พื้นผิวตัวทำละลาย- การปรับเปลี่ยนแรงดึง:น้ำยาทำความสะอาดตามสูตรใช้ตัวทำละลายฟลูออริเนตเฉพาะทางที่มีแรงตึงผิวต่ำเป็นพิเศษ-ภายใต้ 18 mN/m รวมกับห้องกำจัดแก๊สแบบสุญญากาศ เพื่อแทนที่ช่องก๊าซที่ติดอยู่ภายในช่องมู่ลี่ขนาดเล็ก
· การทำความสะอาดเมกะโซนิคความถี่ต่ำ-:กระบวนการทำความสะอาดจะแทนที่คาวิเทชั่นอัลตราโซนิกมาตรฐานด้วยความปั่นป่วนแบบเมกะโซนิกที่อ่อนโยน 400 kHz ถึง 1 MHz ช่วงความถี่นี้จะขจัดอนุภาคขนาดต่ำกว่า-ไมครอน โดยไม่สร้างคลื่นกระแทกขนาดเล็ก-ที่ทำลายล้างกับผนังโลหะบางๆ
· การอบแห้งด้วยการระเหยแบบสุญญากาศ:ส่วนประกอบที่ทำเสร็จแล้วจะแห้งภายในเตาสุญญากาศ โดยที่ความดันต่ำกว่า-บรรยากาศจะพ่นความชื้นที่ตกค้างออกจากช่องขนาดเล็กออกมา โดยที่หัวฉีดอากาศ-บิดเบี้ยว
พฤติกรรมของโครงสร้างจุลภาคของโลหะผสม: จากการยึดเกาะแบบเหนียวไปจนถึงการย่อยสลายด้วยความร้อน
อัตราความสามารถในการแปรรูปวัสดุที่พัฒนาขึ้นสำหรับการทำงานของ CNC ระดับมาโครไม่ได้แปลเป็นเครื่องชั่งขนาดเล็ก โครงสร้างจุลภาคของวัสดุ ขนาดที่รวม และการวางแนวเกรนจะกำหนดการสึกหรอของเครื่องมือ การเกิดเศษ และผลผลิตชิ้นส่วนสำเร็จรูป
|
ข้อกำหนดวัสดุ |
ดัชนีความสามารถในการแปรรูประดับไมโคร |
โหมดความล้มเหลวหลัก |
การเลือกเครื่องมือและการเคลือบผิว |
ความเร็วในการตัดเป้าหมาย |
|
Al6061-T6 / Al7075-T651 |
สูง |
การเชื่อมชิปใหม่- สร้างขึ้นอย่างรวดเร็ว-เพิ่มขอบ |
เพชร-เหมือนกับคาร์บอนหรือคาร์ไบด์ที่ไม่เคลือบ |
40 ถึง 80 ม./นาที |
|
Ti-6Al-4V ELI (เกรด 23) |
ปานกลาง |
การแข็งตัวของงานรุนแรง ความร้อนที่ขอบมีความเข้มข้น |
การเคลือบนาโนคอมโพสิต AlTiN หรือ TiSiN |
15 ถึง 30 ม./นาที |
|
สแตนเลส 316L |
ยากจน |
มีความเหนียวสูง เกิดเสี้ยนแบบโรลโอเวอร์มาก |
การเคลือบ AlCrN nano- หลายชั้น |
12 ถึง 25 ม./นาที |
|
การแพทย์ PEEK (Optima) |
ปานกลาง |
การทำให้อ่อนลงด้วยความร้อน, การฟัซซี่เสี้ยนด้วยกล้องจุลทรรศน์ |
เพชรคริสตัลเดี่ยว-ขัดเงาหรือคาร์ไบด์มีดโกน |
50 ถึง 100 ม./นาที |
|
ออกซิเจน-ทองแดงอิสระ (C10100) |
ยาก |
ความเป็นพลาสติกสูง รอยเปื้อนผนังด้านข้างที่รุนแรง- |
คาร์ไบด์ไม่เคลือบผิวคราดสูง-พร้อมร่องกระจก |
30 ถึง 60 ม./นาที |
อลูมิเนียมอัลลอยด์ไมโคร-งานกัด: การยึดเกาะของเศษและประสิทธิภาพการเคลือบ DLC
เมื่อทำการแสดงอลูมิเนียมกลึงขนาดเล็กโหมดหลักของความล้มเหลวถูกสร้างขึ้น-ขอบ อลูมิเนียมที่มีความเหนียวจะเกาะติดกับคมตัดภายใต้แรงกดในการตัด เมื่อตัดเฉือนด้วยเครื่องมือขนาด 0.2 มม. ขอบที่สร้างขึ้น-เพียง 0.005 มม. จะเปลี่ยนรูปทรงการตัดโดยสิ้นเชิง ลดระยะห่างของคราด และทำให้ด้ามเครื่องมือหัก
สัณฐานวิทยาของชิประหว่างการทำงานของสปินเดิลความเร็วสูง-สอดคล้องกับพารามิเตอร์พฤติกรรมที่วิเคราะห์ในของเราคู่มือทางเทคนิคการตัดเฉือนอลูมิเนียม CNC ที่ครอบคลุม. Dazao ใช้-เพชรที่เรียบเนียนเป็นพิเศษ-เหมือนกับการเคลือบคาร์บอนที่มีค่าสัมประสิทธิ์การเสียดสีต่ำกว่า 0.1 เพื่อป้องกันการเกาะของเศษ
ไทเทเนียมเกรดผ่าตัด- (Ti-6Al-4V) และความสามารถในการแปรรูป PEEK แบบฝังได้
เมื่อดำเนินการเครื่องจักรกลซีเอ็นซีขนาดเล็กสำหรับอุปกรณ์การแพทย์โลหะผสมไททาเนียมและโพลีเมอร์เฉื่อยทางชีวภาพ-จำเป็นต้องมีการจัดการระบายความร้อนที่เข้มงวด:
· ไทเทเนียม เกรด 5 (Ti-6Al-4V):ค่าการนำความร้อนต่ำของช่องไทเทเนียมจะตัดความร้อนโดยตรงเข้าสู่ปลายเครื่องมือขนาดเล็กมาก สารหล่อเย็นแบบละอองขนาดเล็ก-แรงดันสูง-จะต้องหล่อลื่นอย่างต่อเนื่องที่ส่วนต่อประสานชิ้นงานของเครื่องมือ- เพื่อป้องกันการเสื่อมสภาพจากความร้อนที่คมตัด
· PEEK ทางการแพทย์:การประมวลผลความเร็วสูง-สามารถเกินอุณหภูมิการเปลี่ยนสถานะคล้ายแก้ว 143 องศาของ PEEK ได้อย่างง่ายดาย ทำให้คุณสมบัติเฉพาะนั้นอ่อนตัวลง และทำให้โพลีเมอร์เกาะตัวรอบๆ ร่องเครื่องมือ กลยุทธ์การตัดเฉือนต้องใช้อัตราป้อนสูง คมตัดที่ไม่เคลือบผิวที่คมกริบ- และการระบายความร้อนด้วยอากาศเย็นเพื่อสร้างการแยกเศษที่เปราะและกำจัดการหลุดลอกของคมตัด
การทำงานแบบไม่-ทำลายล้างระดับไมโคร-: การลดการบิดเบือนจากการหนีบ
ปากกาจับยึดเชิงกลและหัวจับมาตรฐานใช้แรงจับยึดที่ไม่สามารถควบคุมได้ ซึ่งจะบดขยี้ โค้งงอ หรือบิดเบือนชิ้นส่วนขนาดเล็กด้วยพลาสติก การจับยึดตัวเครื่องขนาด 2.0 มม. x 2.0 มม. ที่มีผนังหนา 0.1 มม. ภายในปากกาจับยึดแบบทั่วไป ทำให้เกิดความเครียดในการจับยึดที่ใช้งบประมาณความคลาดเคลื่อนของส่วนประกอบทั้งหมดก่อนที่สปินเดิลจะเปิดขึ้นมาด้วยซ้ำ
|
การจำแนกเรขาคณิตของชิ้นส่วน |
ความเสี่ยงในการหนีบเครื่องจักรมาตรฐาน |
Dazao Precision Micro-โซลูชันฟิกซ์เจอร์ |
|
ฟอยล์บางและอาร์เรย์ระนาบ |
ที่หนีบนิ้วเท้าแบบกลไกทำให้เกิดการโค้งงอเฉพาะที่ |
หัวจับสูญญากาศเซรามิกที่มีรูพรุนที่มีความเรียบเชิงแสง |
|
ตัวเรือนไมโคร 3D ที่เปราะบาง |
Vices บดขยี้-คุณลักษณะขอบกำแพงบางๆ |
เฟส-เปลี่ยนน้ำ-เตียงแว็กซ์กาวที่ละลายน้ำได้ |
|
การปลูกรากฟันเทียมที่ซับซ้อนหลาย-แกน |
การพลิกด้วยตนเองจะสูญเสียข้อมูลขนาดย่อย-ไมครอน |
เฟรมนักวิ่งบูชายัญแบบบูรณาการพร้อมการแยกแท็บ |
หัวจับสูญญากาศและเฟสเซรามิกที่มีรูพรุน-เปลี่ยนการติดด้วยกาว
สำหรับพื้นผิวระนาบ ชิปฟลูอิดิกขนาดเล็ก- และอาร์เรย์แผ่นบาง หัวจับสูญญากาศเซรามิกที่มีรูพรุนจะดึงชิ้นส่วนต่างๆ ลงบนเตียงที่เรียบอย่างเห็นได้ชัด แรงจับยึดจะกระจายอย่างสม่ำเสมอทั่วทั้งพื้นที่ผิวโดยไม่มีจุดความเค้นเฉพาะที่
สำหรับตัวเรือน 3 มิติขนาดจิ๋วที่ไม่มีหน้าจับยึดแบบขนาน ชิ้นส่วนจะติดเข้ากับเพลทเครื่องมือบูชายัญโดยใช้แว็กซ์ไกลคอลที่ละลายน้ำได้- หรือเมทริกซ์โพลีเมอร์ที่รักษาด้วยรังสียูวี-ได้ เมื่อการตัดเฉือนเสร็จสิ้น การเพิ่มอุณหภูมิอ่างเป็น 65 องศาหรือการล้างด้วยน้ำอุ่นจะทำให้ชิ้นส่วนหลุดออกโดยไม่มีแรงกดเชิงกล
เฟรม Sacrificial Runner แบบบูรณาการสำหรับการประมวลผลแบบหลาย-แกน
ส่วนประกอบหลายด้านที่ซับซ้อน-ยังคงยึดอยู่ภายในสต็อกดิบโดยใช้แถบขนาด 0.05 มม. ที่ได้รับการออกแบบทางวิศวกรรม รอบการกัด การเจาะ และการเก็บผิวละเอียดทั้งหมดเสร็จสมบูรณ์บนแท่น 5- แกนในการตั้งค่าเดียว การผ่าน EDM ของลวดที่แม่นยำขั้นสุดท้าย การตัดด้วยเลเซอร์แบบไมโคร หรือการแยกแท็บเชิงกลที่ควบคุมได้ จะแยกส่วนประกอบที่เสร็จแล้วออกจากโครงพาหะโดยไม่ทำให้การจัดการด้วยมือเสียหาย
การค้าเทคโนโลยี-ปิด: การกัด Micro CNC เทียบกับการตัดเฉือนด้วยไฟฟ้าขนาดเล็ก
ทีมจัดหาจะประเมินอย่างสม่ำเสมอการใช้เครื่องจักรขนาดเล็กเทียบกับไมโคร EDMเมื่อเลือกเส้นทางการผลิตสำหรับคุณสมบัติย่อย-มิลลิเมตร ในขณะที่ไมโครซีเอ็นซีใช้แรงเฉือนเชิงกลเพื่อกำจัดโลหะ ส่วนไมโคร EDM จะใช้การกัดเซาะประกายไฟด้วยไฟฟ้าความถี่สูง-ที่ควบคุม

|
พารามิเตอร์ทางเทคนิค |
เครื่องจักรกลไมโครซีเอ็นซี |
Micro EDM (ซิงค์และสายไฟ) |
|
ความเข้ากันได้ของวัสดุ |
โลหะทั้งหมด พลาสติกวิศวกรรม คอมโพสิต |
โลหะนำไฟฟ้าและกึ่งโลหะเท่านั้น |
|
รัศมีมุมภายในขั้นต่ำ |
จำกัดด้วยรัศมีเครื่องมือจนถึง 0.015 มม |
จำกัดด้วยรัศมีเส้นลวดและช่องว่างประกายไฟเหลือเพียง 0.005 มม |
|
อัตราส่วนภาพสูงสุด |
5 ต่อ 1 ถึง 10 ต่อ 1 ขึ้นอยู่กับรูปทรง |
เกิน 20 ต่อ 1 สำหรับรูและร่องลึก |
|
ความสมบูรณ์ทางโลหะวิทยาใต้ผิวดิน |
วัสดุฐานขัดแตะถูกเก็บรักษาไว้ โซนที่ได้รับผลกระทบจากความร้อนเป็นศูนย์- |
ชั้นหล่อใหม่ดัดแปลงด้วยความร้อน หนา 0.001 มม. ถึง 0.005 มม |
|
ความหยาบผิว (Ra) |
Ra 0.1 ถึง 0.4 µm ได้โดยตรง |
Ra 0.2 ถึง 0.8 µm พร้อมปล่องประกายไฟที่มีลักษณะเฉพาะ |
|
อัตราการกำจัดปริมาตร |
สูงในรูปทรงอัตราส่วนต่ำ-ถึง-ปานกลาง |
อัตราการกำจัดวัสดุเชิงปริมาตรช้าโดยธรรมชาติ |
|
การสึกหรอของเครื่องมือส่งผลต่อต้นทุน |
ความเสี่ยงในการแตกหักของหัวกัดสูงระหว่างการทำงานแบบอัตโนมัติ |
การใช้สายไฟอย่างต่อเนื่องหรือต้นทุนการแก้ไขอิเล็กโทรด |
ความสมบูรณ์ทางโลหะวิทยาใต้ผิวดิน: โครงตาข่ายแบบเฉือนกับชั้นความร้อนที่หล่อใหม่
การกัด Micro CNC จะรักษาโครงสร้างเกรนผลึกดั้งเดิมของโลหะผสม ให้โปรไฟล์ความเค้นอัดที่ราบรื่น ซึ่งจำเป็นสำหรับส่วนประกอบที่มีการโหลดแบบไดนามิก เช่น สกรูกระดูกทางการแพทย์และหัวฉีดเชื้อเพลิงในอวกาศ Micro EDM ทิ้งชั้นที่หล่อขึ้นใหม่ซึ่งมีรอยแตกจากแรงตึงจากความร้อนระดับจุลภาค ซึ่งช่วยลดอายุการใช้งานความล้าของส่วนประกอบ เลือกงานกัดไมโคร CNC เมื่อส่วนประกอบของคุณต้องการอายุการใช้งานความล้าของโครงสร้างสูง ใช้โพลีเมอร์ที่ไม่-นำไฟฟ้า เช่น PEEK หรือมีโปรไฟล์โค้ง 3 มิติที่ต่อเนื่อง เมื่ออัตราส่วนภาพเกิน 15 ต่อ 1 หรือรัศมีมุมภายในลดลงต่ำกว่า 0.010 มม. ให้เปลี่ยนไปใช้บริการ Wire EDM ที่มีความแม่นยำสูง-ให้การควบคุมมิติที่เหนือกว่า
เลือกงานกัดไมโคร CNC เมื่อส่วนประกอบของคุณต้องการอายุการใช้งานความล้าของโครงสร้างสูง ใช้โพลีเมอร์ที่ไม่-นำไฟฟ้า เช่น PEEK หรือมีโปรไฟล์รูปทรง 3 มิติที่ต่อเนื่อง เมื่ออัตราส่วนกว้างยาวเกิน 15 ต่อ 1 หรือรัศมีมุมภายในลดลงต่ำกว่า 0.010 มม. การเปลี่ยนไปใช้การตัดเฉือนด้วยไฟฟ้าแบบลวดพิเศษจะให้การควบคุมขนาดที่เหนือกว่า
จุดบอดในการตรวจสอบระดับไมครอน-: สิ่งแปลกปลอมทางแสงและการดริฟท์ของความร้อน
คุณลักษณะระดับจุลภาคไม่สามารถประกาศให้สอดคล้องได้ หากระบบการวัดทำให้เกิดความไม่แน่นอนเกินกว่าที่พิกัดความเผื่อของการวาดจะอนุญาต เครื่องวัดพิกัด-ทริกเกอร์แบบสัมผัสมาตรฐานไม่สามารถตรวจสอบคุณลักษณะระดับไมโครได้: ปลายโพรบทับทิม 0.5 มม. ไม่สามารถเข้าไปในช่องไมโครขนาด 0.1 มม. ได้ และแรงสัมผัสของโพรบที่ 0.05 นิวตันจะเบี่ยงเบนอย่างยืดหยุ่นของสันบาง 0.06 มม. ส่งผลให้ค่าที่อ่านได้-ของ-ค่าความคลาดเคลื่อนที่ยอมรับได้ผิดพลาด
เมื่อกำหนดเกณฑ์การควบคุมคุณภาพ โปรดดูที่ของเราคู่มือวิศวกรรมความคลาดเคลื่อนของเครื่องจักร CNC อลูมิเนียมเพื่อแยกแยะขีดจำกัดขนาดมหภาคจากการดริฟท์ความร้อนระดับไมโคร-
Optical Shadow Pseudo-คุณสมบัติและ-การคำนวณขอบเขตพิกเซลย่อย
วิศวกรมักพึ่งพาเครื่องฉายภาพออปติคอลที่มีกำลังขยายสูง- ระบบวิชันซิสเต็ม หรือกล้องจุลทรรศน์คอนโฟคอลแบบเลเซอร์ อย่างไรก็ตาม ระบบออพติคัลทำให้เกิดข้อผิดพลาดในการวัดที่ละเอียดอ่อน:
· เงาหลอก-คุณสมบัติ:ในช่องอัตราส่วน-อัตราส่วนภาพ-สูง ผนังแนวตั้งจะทำให้เกิดเงาใต้แสงวงแหวน อัลกอริธึมการตรวจจับขอบของระบบวิชัน-อาจผิดพลาดในการเปลี่ยนเงาสำหรับขอบเขตผนังจริง โดยรายงานข้อผิดพลาดด้านความกว้างของช่อง-ที่ผิดพลาดสูงถึง 0.008 มม.
· การเปลี่ยนแปลงคอนทราสต์พิกเซลย่อย-:เมื่อตรวจสอบขอบไมโครที่โค้งมน การเปลี่ยนแปลงแสงเล็กน้อยจะเปลี่ยนเกณฑ์ความสว่างของพิกเซล เสี้ยนขอบเพียงเล็กน้อยที่ 0.0015 มม. อาจทำให้อัลกอริธึมขอบแจ้งเส้นผ่านศูนย์กลางของจุดสนใจทั้งหมดว่าไม่-สอดคล้องกัน
· ความคลุมเครือของความลึกของโฟกัส:ในเลนส์ที่มีค่ารูรับแสงสูง ระยะชัดลึกที่ตื้นต้องใช้การซ้อนระนาบโฟกัสหลาย- หากระนาบโฟกัสเลื่อนระหว่างการวัด ขนาดแกน Z- แนวตั้งสามารถบันทึกข้อผิดพลาดขั้นตอนที่ผิดพลาดได้
ส่วนต่อประสานการระบายความร้อนของมนุษย์: การขยายฟิกซ์เจอร์และการรักษาเสถียรภาพของสภาพอากาศ
ค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อนเชิงปริมาตรของ Al6061-T6 มีค่าประมาณ 23 ไมโครสายพันธุ์ต่อองศาเซลเซียส พิจารณาชิ้นส่วนจับยึดฟิกซ์เจอร์ไมโครอะลูมิเนียมที่มีพิกัดความเผื่อในการตรวจสอบ ±0.002 มม. ตลอดช่วง 50.0 มม.:
· การเปลี่ยนแปลงอุณหภูมิโดยรอบเพียง 2.0 องศาในห้องตรวจสอบจะขยายการตั้งค่าฟิกซ์เจอร์ขึ้น 0.0023 มม.
· หากผู้ปฏิบัติงานหยิบชิ้นส่วนขนาดเล็กหรืออุปกรณ์จับยึดด้วยมือเปล่า การสัมผัสทางผิวหนังจะถ่ายเทความร้อนในร่างกาย ส่งผลให้อุณหภูมิโลหะในท้องถิ่นเพิ่มขึ้นจาก 20 องศาเป็น 26 องศาภายใน 30 วินาที
· การเพิ่มขึ้น 6 องศาเฉพาะจุดนี้สร้างการขยายตัวเนื่องจากความร้อนมากกว่า 0.0069 มม. ซึ่งเกินขอบเขตความคลาดเคลื่อนที่อนุญาต ±0.002 มม. โดยสิ้นเชิง
Dazao ควบคุมตัวแปรเหล่านี้ผ่านสิ่งอำนวยความสะดวกในการตรวจสอบความสะอาดระดับ 10,000 โดยเฉพาะ ส่วนประกอบ อุปกรณ์จับยึดแบบกำหนดเอง และอุปกรณ์ตรวจวัดเชิงแสงต้องผ่านอุณหภูมิสมดุลความร้อน 4- ชั่วโมงที่ 20.0 องศา ± 0.2 องศา ก่อนการตรวจสอบขั้นสุดท้าย ชิ้นส่วนได้รับการจัดการโดยเฉพาะโดยใช้แหนบที่หุ้มฉนวนความร้อน และการคำนวณขอบเขตทางแสงจะใช้อัลกอริธึมการตรวจจับขอบพิกเซลย่อยเพื่อกำจัดการปฏิเสธที่ผิดพลาดของเงา
ตัวขับเคลื่อนโครงสร้างต้นทุน Micro CNC และ การผลิต-แนวทางปฏิบัติที่ดีที่สุดสำหรับ RFQ ที่พร้อม
การทำความเข้าใจปัจจัยขับเคลื่อนหลักของต้นทุนการตัดเฉือนไมโคร CNC ช่วยให้ผู้เชี่ยวชาญด้านการจัดซื้อและทีมวิศวกรสามารถปรับข้อกำหนดในการวาดและขจัดค่าใช้จ่ายในการผลิตที่ไม่จำเป็น เพื่อควบคุมค่าใช้จ่ายต้นแบบ ทีมจัดหาควรปรึกษาเราการพังทลายทางวิศวกรรมของตัวขับเคลื่อนต้นทุนการตัดเฉือนอลูมิเนียม CNCเมื่อสร้างเกณฑ์ความคลาดเคลื่อนในการผลิต
|
หมวดหมู่การสร้างต้นทุน |
ส่วนแบ่งต้นทุนชิ้นส่วนทั้งหมด |
พนักงานขับรถค่าใช้จ่ายหลักที่ชั้นร้านค้า |
การจัดหาโอกาสในการเพิ่มประสิทธิภาพ |
|
การตั้งค่า CAM และการจัดตำแหน่ง |
35 เปอร์เซ็นต์ |
การสอบเทียบจลน์ศาสตร์ 5 แกน การตั้งค่าเครื่องมือเลเซอร์ |
รวมปริมาณต้นแบบเพื่อตัดจำหน่ายต้นทุนการตั้งค่า |
|
การใช้เครื่องมือ |
25 เปอร์เซ็นต์ |
การสึกหรอของคาร์ไบด์เส้นผ่านศูนย์กลางไมโคร- การแตกหักระหว่างการตั้งค่า |
กำหนดมาตรฐานรัศมีมุมให้เป็นเส้นผ่านศูนย์กลางเครื่องมือมาตรฐาน |
|
มาตรวิทยาเชิงแสงและ QA |
25 เปอร์เซ็นต์ |
การสแกนคอนโฟคอลระนาบหลาย- เสถียรภาพทางความร้อน |
ใช้ค่าความคลาดเคลื่อนย่อย-ไมครอนกับข้อมูลที่สำคัญเท่านั้น |
|
เครื่องจักรเข้า-เวลาตัด |
15 เปอร์เซ็นต์ |
การเจาะแบบจิกหลาย- ผ่านการเก็บผิวสำเร็จด้วยอัตราป้อนต่ำ |
ผ่อนคลาย-ความลึกของช่องและคำบรรยายพื้นผิวที่ไม่สามารถใช้งานได้ |
ตรวจสอบแบบวิศวกรรมของคุณเทียบกับของเรารายการตรวจสอบ CNC DFM ที่ใช้งานได้จริงสำหรับการผลิต-ชิ้นส่วนพร้อมใช้ก่อนที่จะสรุปบันทึกการกวาดล้างที่เข้มงวด ก่อนที่จะส่งคำขอใบเสนอราคาสำหรับส่วนประกอบย่อย-มิลลิเมตร ให้ประเมินแบบของคุณตามเกณฑ์เหล่านี้:
· อนุญาตการบรรเทามุมภายใน:เปลี่ยนมุมด้านในที่แหลมคมด้วยรัศมีที่ใหญ่กว่าขนาดเครื่องมือมาตรฐานอย่างน้อย 15 เปอร์เซ็นต์ เช่น ระบุ R 0.120 มม. แทน R 0.100 มม.
· หลีกเลี่ยงการใช้คำบรรยายภาพหลุมลึกด้านล่างแบบแบน:รูไมโครด้านล่างแบน-ต้องใช้การเก็บผิวละเอียดเพิ่มเติมด้วยดอกเอ็นมิลล์แบนที่เปราะบาง อนุญาตให้มีมุมจุดเจาะมาตรฐานระหว่าง 118 องศาถึง 140 องศาทุกครั้งที่ได้รับอนุญาต
· แยกโซนพิกัดความเผื่อสูง-:ใช้พิกัดความเผื่อ ±0.002 มม. กับภารกิจ-การจัดตำแหน่งวิกฤตเท่านั้น ผ่อนคลายช่องกวาดล้างที่ไม่สามารถใช้งานได้และความลึกของกระเป๋าลงเหลือ ±0.025 มม. เพื่อลดเวลาการตรวจสอบและรอบการทำงานลงครึ่งหนึ่ง
· กำหนดเกณฑ์การขยายเสี้ยน:แทนที่จะเรียกร้องให้มีเงื่อนไขเสี้ยนเป็นศูนย์-ที่ไม่จำกัด ให้ระบุขีดจำกัดเสี้ยนภายใต้กำลังขยายที่กำหนด เช่น กำหนดให้ตรวจไม่พบเสี้ยนภายใต้กำลังขยายแบบออปติคัล 30 เท่า
ร้านค้า-หลักฐานกรณีพื้น: บานพับทางการแพทย์, ออปติคอลอาร์เรย์ และการชันสูตรพลิกศพ-
การเชื่อมโยงข้อต่อทางการแพทย์: Titanium Grade 5 ELI
· เรขาคณิตของชิ้นส่วน:ตัวต่อบานพับหลายแกน-ขนาดเล็กขนาด 1.80 มม. x 1.20 มม. x 0.80 มม. มีรูหมุดเดือย 0.25 มม. และผนังด้านข้างบาง 0.08 มม.
· กลยุทธ์การผลิต:ดาซาโอะออกแบบสถานีคู่-เพื่อยึดชิ้นส่วนของนักวิ่งบูชายัญ เราใช้ดอกเอ็นมิลล์เคลือบเพชร CVD 0.20 มม.-สำหรับการเจาะหลุม และดอกสว่านขนาดเล็ก 0.245 มม. ตามด้วยการรีมละเอียดพิเศษ- น้ำมันตัดหมอกขนาดเล็ก-ป้องกันการเกาะเศษของเศษ และชิ้นส่วนไม่มีเสี้ยน-โดยใช้-การม้วนความละเอียดสูง-รอบๆ ทางเดินของเครื่องมือ
· ผลการผลิต:ความสอดคล้อง 100 เปอร์เซ็นต์สำหรับชุดการผลิต 5,000 ชิ้น โดยมีค่าดัชนีความสามารถของกระบวนการสูงกว่า 1.45 บนศูนย์รูเข็มที่สำคัญ
Optoelectronic Alignment Block: ซิลิคอน-ไกด์อะเรย์ไฟเบอร์โฟโตนิก
· เรขาคณิตของชิ้นส่วน:บล็อกอาร์เรย์ออปติคอลหลาย-ช่องต้องใช้ร่อง V- แบบขนานแปดช่องโดยเว้นระยะห่างที่ระยะพิทช์ 0.127 มม. ความลึกของร่อง 0.090 มม. และเป้าหมายการตกแต่งพื้นผิวที่ Ra 0.1 µm
· กลยุทธ์การผลิต:ตัดเฉือนบนแท่นแบบ 5- แกนที่ติดตั้งแกนหมุนแบบแอโรสแตติก-ซึ่งทำงานที่ 90,000 RPM เราใช้หัวกัดจุด V 60 องศาเพชรคริสตัลเดี่ยว-แบบกำหนดเอง ยึดชิ้นงานโดยใช้แผ่นสูญญากาศเซรามิกที่มีรูพรุน และตัวเครื่องรักษาอุณหภูมิไว้ที่ 20 องศา ± 0.1 องศาตลอดรอบการทำงานต่อเนื่อง
· ผลการผลิต:ข้อผิดพลาดของระยะพิทช์วัดน้อยกว่า 0.0008 มม. ทั่วทั้งแปดช่องสัญญาณ โดยตรวจสอบความหยาบของผนังช่องสัญญาณที่ Ra 0.08 µm ซึ่งกำจัดการกระจัดกระจายของแสงตามเส้นทางการจัดตำแหน่งไฟเบอร์
หลังการผลิต-ชันสูตร: เครื่องมือรูตาบอดขนาดเล็กที่ไม่มีการระบายอากาศระเบิด
· ความล้มเหลว:ในระหว่างการผลิตต้นแบบของตัวเรือนเซ็นเซอร์การบินและอวกาศ สว่านคาร์ไบด์ 0.150 มม. จะหักอย่างสม่ำเสมอเมื่อเจาะลึกถึง 1.20 มม. ในเหล็กกล้าไร้สนิม 316L ส่งผลให้มีอัตราเศษสูง
· การสอบสวนสาเหตุที่แท้จริง:แบบวิศวกรรมระบุรูตันขนาด 0.150 มม. ที่มีอัตราส่วนภาพ 8 ต่อ 1 และมีความเรียวเป็นศูนย์ น้ำหล่อเย็นแรงดันสูง-เข้าไปในรูขนาดเล็กในระหว่างรอบการกัดลึก เมื่อสว่านเคลื่อนกลับลงมาเพื่อตัดความลึก ของเหลวที่ติดอยู่ก็ไม่สามารถหลุดออกไปผ่านขอบร่องแคบๆ ได้ แรงดันต้านกลับแบบไฮดรอลิกที่เกิดขึ้นทำให้เกิดภาระในแนวแกนที่ทำให้ด้ามสว่านงอก่อนที่คมตัดจะแตะพื้นด้านล่าง
· ความละเอียด DFM:Dazao ปรึกษากับทีมวิศวกรลูกค้าเพื่อรวมมุมร่าง 1- องศาตามความลึกของรูที่-ใช้งานไม่ได้ และใช้วงจรการหลบหลีก CAM ซึ่งจะไล่ของเหลวออกก่อนที่จะกลับเข้าไปใหม่อย่างรวดเร็ว อายุการใช้งานของสว่านจะคงที่ทันทีจาก 1 รูต่อเครื่องมือเป็นมากกว่า 45 รูต่อเครื่องมือ ซึ่งช่วยลดต้นทุนการผลิตต้นแบบได้ 68 เปอร์เซ็นต์

คำถามที่พบบ่อย (FAQ)
01.เหตุใดดอกเอ็นมิลล์ขนาดเล็กจึงหักทันทีระหว่างการผ่านการเก็บผิวละเอียดที่เบามาก
02.การทำความสะอาดด้วยอัลตราโซนิกสามารถสร้างความเสียหายให้กับส่วนประกอบย่อย-ที่กลึงด้วยเครื่องจักรขนาดมิลลิเมตรได้อย่างไร
03.อะไรทำให้ดอกสว่านขนาดเล็กหักระหว่างการดึงกลับในรูตันลึก
04.เหตุใดระบบการตรวจสอบด้วยภาพจึงสร้างการคัดแยกที่ผิดพลาดในคุณสมบัติระดับไมโคร
05.อุณหภูมิร่างกายของผู้ตรวจสอบส่งผลต่อการตรวจสอบความทนทานต่อระดับจุลภาคอย่างไร
06.คุณจะกำจัดครีบขนาดจิ๋วโดยไม่ทำลายรูปทรงของชิ้นส่วนที่ต่ำกว่า{0}มิลลิเมตรได้อย่างไร


